


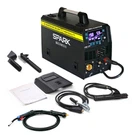

ในฐานะซัพพลายเออร์ของเครื่องเชื่อม AC BX1 - 200b ฉันมักจะได้รับการสอบถามจากลูกค้าเกี่ยวกับวิธีการปรับกระแสการเชื่อมในเครื่องนี้ การปรับปัจจุบันที่เหมาะสมเป็นสิ่งสำคัญสำหรับการบรรลุรอยเชื่อมที่มีคุณภาพสูงสร้างความมั่นใจในความปลอดภัยและเพิ่มอายุการใช้งานของอุปกรณ์การเชื่อมให้สูงสุด ในบล็อกนี้ฉันจะแนะนำคุณเกี่ยวกับกระบวนการปรับกระแสการเชื่อมบนเครื่องเชื่อม AC BX1 - 200B
ทำความเข้าใจกับเครื่องเชื่อม AC BX1 - 200b
เครื่องเชื่อม BX1 - 200B AC เป็นตัวเลือกยอดนิยมในหมู่ช่างเชื่อมเนื่องจากความน่าเชื่อถือความสามารถในการจ่ายและความเหมาะสมสำหรับงานเชื่อมที่หลากหลาย มันทำงานเกี่ยวกับกระแสสลับ (AC) ซึ่งเหมาะสำหรับการเชื่อมวัตถุประสงค์ทั่วไปเช่นงานซ่อมการผลิตและการใช้งานอุตสาหกรรมที่มีน้ำหนักเบา
เครื่องนี้ได้รับการออกแบบด้วยกลไกการปรับปัจจุบันที่เรียบง่าย แต่มีประสิทธิภาพ ความสามารถในการควบคุมกระแสการเชื่อมช่วยให้คุณสามารถปรับให้เข้ากับวัสดุเชื่อมความหนาและการกำหนดค่าร่วมที่แตกต่างกัน ตัวอย่างเช่นวัสดุที่หนาขึ้นมักจะต้องใช้กระแสการเชื่อมที่สูงขึ้นเพื่อให้แน่ใจว่าการเจาะที่เหมาะสมในขณะที่วัสดุที่บางกว่าต้องการกระแสที่ต่ำกว่าเพื่อป้องกันการเผาไหม้ - ผ่าน
ปัจจัยที่มีผลต่อการเลือกการเชื่อมในปัจจุบัน
ก่อนที่เราจะเจาะลึกกระบวนการจริงของการปรับกระแสสิ่งสำคัญคือต้องเข้าใจปัจจัยที่มีอิทธิพลต่อการตั้งค่าในปัจจุบันที่เหมาะสม
ความหนาของวัสดุ
หนึ่งในปัจจัยที่สำคัญที่สุดคือความหนาของวัสดุที่ถูกเชื่อม ตามกฎทั่วไปสำหรับความหนาของวัสดุเพิ่มขึ้นทุก ๆ 1 มม. คุณอาจต้องเพิ่มกระแสการเชื่อมด้วยจำนวนที่กำหนด ตัวอย่างเช่นเมื่อเชื่อมแผ่นเหล็กอ่อนหนา 3 มม. คุณอาจเริ่มต้นด้วยกระแสไฟฟ้าที่ต่ำกว่าเมื่อเทียบกับการเชื่อมแผ่นหนา 6 มม.
ตำแหน่งเชื่อม
ตำแหน่งที่คุณกำลังเชื่อมมีบทบาทเช่นกัน การเชื่อมในตำแหน่งแบนโดยทั่วไปจะง่ายขึ้นและช่วยให้การตั้งค่าปัจจุบันมีช่วงกว้างขึ้น อย่างไรก็ตามเมื่อการเชื่อมในตำแหน่งแนวตั้งหรือเหนือศีรษะคุณอาจต้องลดกระแสไฟฟ้าเพื่อป้องกันไม่ให้โลหะหลอมเหลวหลุดออกมา
ประเภทและขนาดอิเล็กโทรด
ประเภทและขนาดอิเล็กโทรดที่แตกต่างกันได้รับการออกแบบให้ทำงานภายในช่วงปัจจุบันเฉพาะ ตัวอย่างเช่นอิเล็กโทรดขนาดเส้นผ่าศูนย์กลาง 2.5 มม. จะมีช่วงกระแสไฟฟ้าที่ดีที่สุดที่แตกต่างกันเมื่อเทียบกับอิเล็กโทรดเส้นผ่านศูนย์กลาง 3.2 มม. อ้างถึงคำแนะนำของผู้ผลิตอิเล็กโทรดเสมอสำหรับการตั้งค่าปัจจุบันที่เหมาะสม
ขั้นตอนในการปรับกระแสการเชื่อมบนเครื่องเชื่อม Bx1 - 200b AC
ขั้นตอนที่ 1: ความปลอดภัยก่อน
ก่อนที่คุณจะเริ่มปรับปัจจุบันหรือใช้งานเครื่องเชื่อมตรวจสอบให้แน่ใจว่าคุณได้ใช้ความปลอดภัยด้านความปลอดภัยที่จำเป็นทั้งหมด สวมอุปกรณ์ป้องกันส่วนบุคคลที่เหมาะสม (PPE) รวมถึงหมวกกันน็อกการเชื่อมถุงมือและเสื้อผ้าป้องกัน ตรวจสอบให้แน่ใจว่าพื้นที่เชื่อมได้ดี - มีการระบายอากาศเพื่อป้องกันการสูดดมควันที่เป็นอันตราย
ขั้นตอนที่ 2: ปิดเครื่อง
ปิดแหล่งจ่ายไฟไปยังเครื่องเชื่อม นี่เป็นขั้นตอนความปลอดภัยที่สำคัญเพื่อหลีกเลี่ยงอันตรายทางไฟฟ้าใด ๆ ในระหว่างกระบวนการปรับ
ขั้นตอนที่ 3: ค้นหาปุ่มปรับปัจจุบัน
บนเครื่องเชื่อม AC BX1 - 200B ปุ่มปรับปัจจุบันมักจะถูกทำเครื่องหมายไว้อย่างชัดเจน โดยทั่วไปจะอยู่ที่แผงด้านหน้าของเครื่อง ลูกบิดใช้เพื่อเพิ่มหรือลดกระแสการเชื่อม
ขั้นตอนที่ 4: กำหนดการตั้งค่าปัจจุบันเริ่มต้น
ขึ้นอยู่กับปัจจัยที่กล่าวถึงข้างต้น (ความหนาของวัสดุตำแหน่งการเชื่อมและประเภท/ขนาดอิเล็กโทรด) กำหนดการตั้งค่ากระแสเริ่มต้น คุณสามารถอ้างถึงแผนภูมิการเชื่อมหรือแนวทางของผู้ผลิตอิเล็กโทรดสำหรับจุดเริ่มต้น ตัวอย่างเช่นหากคุณเชื่อมแผ่นเหล็กอ่อนหนา 4 มม. พร้อมอิเล็กโทรดเส้นผ่าศูนย์กลาง 3.2 มม. ในตำแหน่งแบนคุณอาจเริ่มต้นด้วยการตั้งค่าปัจจุบันประมาณ 100 - 120 แอมป์
ขั้นตอนที่ 5: ปรับกระแสไฟฟ้า
ค่อยๆหมุนปุ่มปรับปัจจุบันในทิศทางตามเข็มนาฬิกาหรือเคาน์เตอร์ - ตามเข็มนาฬิกาเพื่อเพิ่มหรือลดกระแสตามลำดับ ในขณะที่คุณหมุนลูกบิดคุณจะสังเกตเห็นการเปลี่ยนแปลงที่สอดคล้องกันในการอ่านแอมป์มิเตอร์บนเครื่อง ทำการปรับเปลี่ยนเล็กน้อยและตรวจสอบแอมป์มิเตอร์อย่างใกล้ชิดเพื่อให้ถึงการตั้งค่าปัจจุบันที่คุณต้องการ
ขั้นตอนที่ 6: ทดสอบเชื่อม
เมื่อคุณตั้งค่ากระแสให้ทำการทดสอบการเชื่อมบนเศษชิ้นส่วนของวัสดุเดียวกัน สังเกตคุณภาพของการเชื่อม หากลูกปัดเชื่อมกว้างเกินไปและการเจาะมากเกินไปกระแสอาจสูงเกินไป หากลูกปัดเชื่อมแคบเกินไปและมีการเจาะไม่เพียงพอกระแสอาจต่ำเกินไป ขึ้นอยู่กับผลลัพธ์ของการเชื่อมทดสอบทำการปรับเปลี่ยนการตั้งค่าปัจจุบันเพิ่มเติม


ข้อผิดพลาดทั่วไปที่จะหลีกเลี่ยง
มากกว่า - การปรับกระแสไฟฟ้า
ช่างเชื่อมบางตัวมีแนวโน้มที่จะตั้งค่ากระแสสูงเกินไปในความพยายามที่จะเร่งกระบวนการเชื่อม สิ่งนี้สามารถนำไปสู่การเผาไหม้ - ผ่านการกระเซ็นมากเกินไปและคุณภาพการเชื่อมที่ไม่ดี เริ่มต้นด้วยการตั้งค่าปัจจุบันแบบอนุรักษ์นิยมและทำการปรับเพิ่มขึ้นตามต้องการ
ไม่สนใจคำแนะนำอิเล็กโทรด
อิเล็กโทรดแต่ละตัวได้รับการออกแบบให้ทำงานภายในช่วงปัจจุบันที่เฉพาะเจาะจง การเพิกเฉยต่อคำแนะนำเหล่านี้อาจส่งผลให้เกิดความเสถียรของอาร์คที่ไม่ดีการบริโภคอิเล็กโทรดที่เพิ่มขึ้นและรอยเชื่อมมาตรฐาน
ไม่พิจารณาตำแหน่งการเชื่อม
ดังที่ได้กล่าวไว้ก่อนหน้านี้ตำแหน่งการเชื่อมมีผลต่อการตั้งค่าปัจจุบันที่เหมาะสม ความล้มเหลวในการปรับกระแสตามตำแหน่งการเชื่อมสามารถนำไปสู่ปัญหาเช่นการหยดโลหะหลอมเหลวในการเชื่อมในแนวตั้งหรือค่าใช้จ่าย
เครื่องเชื่อมอื่น ๆ ที่เกี่ยวข้อง
หากเครื่องเชื่อม AC BX1 - 200B ไม่เป็นไปตามข้อกำหนดเฉพาะของคุณเรายังเสนอผลิตภัณฑ์อื่น ๆ ที่คล้ายกัน ตัวอย่างเช่นไฟล์BX1 - เครื่องเชื่อม AC 200Aมีคุณสมบัติและข้อดีที่เป็นเอกลักษณ์ของตัวเอง มันอาจจะเหมาะกว่าสำหรับงานเชื่อมบางประเภทหรือการตั้งค่าของผู้ใช้ อีกทางเลือกหนึ่งคือเครื่องเชื่อม Bx1 - 200C ACซึ่งมีลักษณะการทำงานที่แตกต่างกัน และสำหรับผู้ที่เข้าสู่งานอดิเรก - การเชื่อมระดับเครื่องเชื่อมงานอดิเรกหม้อแปลงขนาดเล็กยอดนิยมเป็นตัวเลือกที่ยอดเยี่ยม
บทสรุป
การปรับกระแสการเชื่อมบนเครื่องเชื่อม Bx1 - 200b AC เป็นทักษะที่สามารถฝึกฝนได้ด้วยการฝึกฝน โดยการทำความเข้าใจกับปัจจัยที่มีผลต่อการเลือกในปัจจุบันตามขั้นตอนการปรับที่เหมาะสมและหลีกเลี่ยงข้อผิดพลาดทั่วไปคุณสามารถบรรลุรอยเชื่อมที่มีคุณภาพสูงอย่างสม่ำเสมอ ไม่ว่าคุณจะเป็นช่างเชื่อมมืออาชีพหรืองานอดิเรกการมีความสามารถในการควบคุมกระแสการเชื่อมเป็นสิ่งจำเป็นสำหรับโครงการเชื่อมที่ประสบความสำเร็จ
หากคุณสนใจที่จะซื้อเครื่องเชื่อม AC BX1 - 200b หรือผลิตภัณฑ์เชื่อมอื่น ๆ ของเราโปรดติดต่อเราเพื่อขอข้อมูลเพิ่มเติมและเพื่อหารือเกี่ยวกับความต้องการเฉพาะของคุณ เรามุ่งมั่นที่จะจัดหาโซลูชั่นการเชื่อมและการสนับสนุนที่ดีที่สุดให้คุณ
การอ้างอิง
- "คู่มือเชื่อม", สมาคมการเชื่อมอเมริกัน
- คู่มือผู้ผลิตสำหรับเครื่องเชื่อม AC BX1 - 200b